


I færd med atsvejsning af ansigtsmasker, ørebøjler er tilbøjelige til følgende problemer: 1. svejsning er ikke sikker; 2. svejsning er en fiasko; 3. over svejsningen. Svejseproblemer kan normalt observeres ved parameterindstillinger, som er de nemmeste at bedømme.
Under normale omstændigheder er der en"Svejseparameterindstilling" Interface, hvor de parametre, der skal fejlfindes, er indstillet. På dette sted kan venstre og højre ultralyd separat indstilles uafhængigt.
I grænsefladen til indstilling af svejseparametre er der tre parametre, der skal idriftsættes: Forsinket svejsning, svejsetid og svejsehærdning.
1. Svejsetid
Den vigtigste parameter iansigtsmaske svejsemaskineer svejsetiden.
Hvad er svejsetiden?
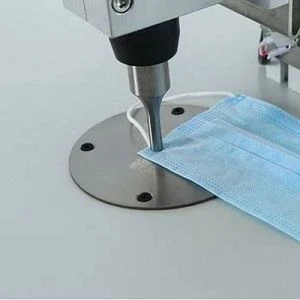
Der vil være en ultralydsstålform på enheden, som svarer til et skærebræt. Vi placerer ørebøjlen over stålformen, og du kan se, at der er (ensidige) to håndtag her.
Når trykstangen vil arbejde ned, på dette tidspunkt, som vil blive ledsaget af ultralydsvibrationer, det vil sige stålformsvibrationer, vil vibrationsprocessen blive klemt med håndtaget, hvilket resulterer i højfrekvent friktionsvarme, ørebåndsvejsning til ansigtsmasken .
Svejsetid er håndtaget, der begynder at trykke ned, indtil ultralyd stopper bølgehåndtagets løftetid. De faktorer, der påvirker svejseydelsen mest, er svejsetid og trykstangens styrke, som er de to vigtigste parametre.
Under normale omstændigheder har ultralyd to driftsformer: kontinuerlig og intermitterende.
Kontinuerlig bølge er ultralydsarbejde, det vil altid producere vibrationer, mens den intermitterende bølge er intermitterende, først efter svejsehovedtrykket begyndte ultralydsbølgen at vibrere, denne gang vil producere friktionsvarme. Sammenlignet med kontinuerlig bølge er intermitterende bølgetid mindre, hele ultralydssystemets levetid vil være længere.
Tag Beat 1,5S for eksempel, svejsetiden er kun 0,2S, mindre end 1/7 af slaget. Med andre ord er intermitterende ultralydsbølgetid kun 1/7 af den kontinuerlige bølge, den tilsvarende levetid vil blive væsentligt forbedret.
2. Forsinket svejsning
Forsinket svejsning refererer til at arbejde under tryk fra svejsehovedet, forsinke og derefter starte en ultralyd.
3. Svejsehærdning
Svejsehærdning refererer til hovedet under tryk, ultralyds begyndelse at arbejde, nå til den indstillede tid, svejsehovedet løftes ikke straks. Efter at svejsningen er afsluttet, fortsætter svejsehovedet med at trykke ned i et vist tidsrum, hvorefter det løftes op og bibeholder en vis mængde hærdetid.
Processen kan ganske enkelt forstås som, at ved ultralydsarbejde smelter ørebåndet og masken (ikke-vævet klud), ultralyd stopper vibrationer, materialet har en hærdningstid, der venter på, at dets hærdning er færdig, før det løftes.
I højhastighedsdrift afansigtsmaske svejsemaskine, kan hærdetiden indstilles meget kort, ikke mere end 0,05S. Selvom du kan indstille værdien til 0-0,01, vil maskinen stadig fungere korrekt.
Derfor er de mest kritiske parametre svejsetid og hærdetid, to-parametre værdier summerer ikke op til mere end 0,25S, hvis den ligger uden for områdeværdien i svejseprocessen, er maskinen muligvis ikke på plads til idriftsættelse.
Ovenstående er den flade maskemaskine i ørebåndets svejseparametre indstillet.
Hvis du leder efter enansigtsmaske svejsemaskine, venligst kontakt:wym@eagleco.cn


